Türkçe
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Şekillendirmeden Yüklemeye: Cam Şişe Denetiminde Altı Kontrol Noktası
Cam şişeler gözden kaçması kolay şekillerde arızalanabilir. Boyunda kılcal çatlak. Ağzın içinde, yalnızca kapak takıldığında görülebilen bir çip. Şişe bir ışık kutusuna tutuluncaya kadar gölgeye benzeyen kalıp dikişi. Bunun gibi kusurlar, şekillendirme hattında fark edilmeden bırakılabilir ve ancak daha sonra, doldurma veya paketleme aşamasında, bunların düzeltilmesinin daha maliyetli olduğu durumlarda ortaya çıkabilir.
Bu aşamaların arasında tek bir denetim değil, üretim ve paketleme rotası boyunca konumlandırılan bir dizi kontrol yer alır. Her kontrolün farklı bir amacı vardır. Aşağıdaki sıralama, HYT Ambalaj'da kullanılan denetim sürecini ve cam ambalaj üreticileri arasında bulunan genel kalite kontrol uygulamalarını yansıtmaktadır: manuel görsel denetim, otomatik makine denetimi, ışık destekli inceleme, dayanıklılık ve performans testleri, paketleme öncesi inceleme ve paketlenmiş kartonların sevkıyattan önce yeniden incelenmesi.
Bireysel kontroller kadar sıra da önemlidir. Görünüm ve boyut incelemeleri, şişeler üretim boyunca hareket ederken gerçekleştirilir; numuneler üzerinde mukavemet testleri yapılır; dekorasyon yüzey işleminden sonra değerlendirilir; ve karton kontrolü şişeler paketlendikten sonra gerçekleştirilir. Bir şişe bir aşamayı geçip diğerinde başarısız olabilir; bu nedenle daha sonraki bir kontrolün gözden kaçan her kusuru belirleyeceği varsayımıyla hiçbir inceleme ihmal edilmemelidir.
Kabul kriterleri kalite kontrol sisteminin önemli bir parçasıdır. İlgili tarafların kriterleri kimin tanımlayacağı, hangi toleransların uygulanacağı ve hangi onaylanmış numunenin referans olarak hizmet edeceği konusunda anlaşması gerekir. Çoğu proje için bu gereksinimler, takımlama ve üretim başlamadan önce sipariş spesifikasyonlarında belgelenmelidir. Daha sonra yapılan değişiklikler geliştirme maliyetlerini artırabilir ve teslimat programlarını etkileyebilir.
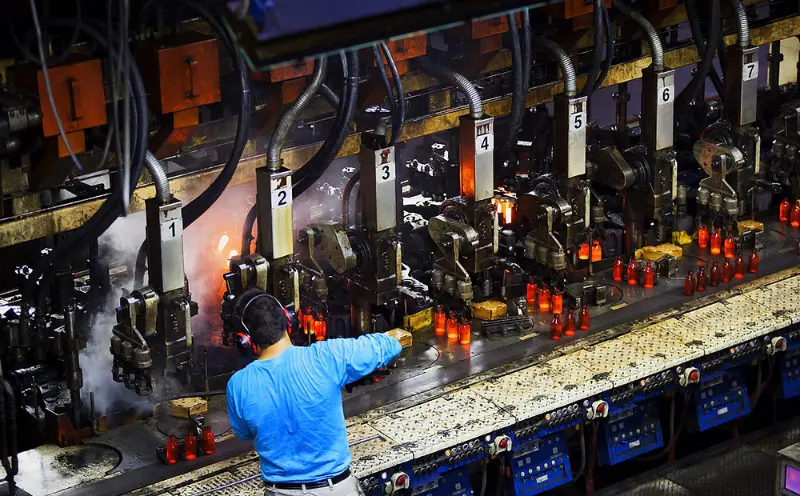 1. Manuel Denetim
Eğitimli Gözler Hala Makinelerin Yanında Çalışıyor
Manuel inceleme, cam şişe kalite kontrolünün önemli bir parçası olmaya devam ediyor. Kameralı denetim sistemleri ve lazer ölçüm cihazlarıyla donatılmış fabrikalarda bile denetçiler hâlâ konveyörün sonunda şişeleri tek tek inceliyor. Yalnızca belirli açılardan görülebilen çizikler, hafif düzensiz kenarlar ve tamamen giderilmeyen kalıp dikişleri gibi bazı kusurların sabit tespit kurallarıyla tespit edilmesi zordur.
Muayene beş ana alana odaklanır: ağız, boyun, omuz, vücut ve taban. Her alanın farklı potansiyel kusurları vardır. Yuvarlak olmayan bir ağız, kapağın doğru şekilde oturmasını engelleyebilir. Doldurma sırasında boyun çevresinde oluşan çentik, çatlağa dönüşebilir. Deforme olmuş bir taban, şişenin bir palet üzerinde veya bir dolum hattının girişinde dengesiz hale gelmesine neden olabilir. Denetçiler, her şişenin spesifikasyonlarında tanımlanan fiziksel ve işlevsel gereksinimleri karşılayıp karşılamadığını değerlendirir.
Manuel inceleme aynı zamanda otomatik ekipmanın tamamen yerini alamayacağı bir düzeyde muhakeme sağlar. Zaman içinde aynı şişe tasarımlarıyla çalışan deneyimli denetçiler, değişiklikleri reddetme istatistiklerinde görünmeden önce fark edebilirler. Bunlar, camdan ışık iletimindeki farklılıkları, kullanım özelliklerindeki farklılıkları veya omuz şeklindeki hafif değişiklikleri içerebilir. Bu tür gözlemler her zaman resmi bir kontrol planında yer almayabilir, ancak gelişen üretim sorunlarının belirlenmesine yardımcı olabilirler.
Bu aşama aynı zamanda yazılı spesifikasyonların bitmiş şişelerin gerçek görünümüyle eşleşip eşleşmediğinin doğrulanmasına da yardımcı olur. Bir çizim, bir çipin kabul edilebilir boyutunu tanımlayabilir ancak çipin bitmiş bir şişe üzerinde ne kadar görünür olacağını tam olarak gösteremez. Denetçiler ve müşteriler, fiziksel numuneleri birlikte inceleyerek ve üzerinde anlaşmaya varılan görünüm standartlarını doğrulayarak bunu daha etkili bir şekilde değerlendirebilirler.
Yakaladığı şey:Onaylanan numuneye ve kabul edilen ürün spesifikasyonlarına göre değerlendirilen görünür görünüm ve işçilik kusurları.
2. Otomatik Makine Denetimi
Hat Hızında Tutarlılık
Manuel denetimin insan muhakemesi sağladığı durumlarda, otomatik makine denetimi tekrarlanabilirlik sağlar. Kamera ve sensör istasyonları, boyut toleransları, ağız bitişi, yan duvar ve taban kusurları, çatlaklar ve şekil bozuklukları dahil olmak üzere yapılandırıldıkları özellikleri inceler. Her şişe, üretim süreci boyunca aynı tespit eşiklerine göre değerlendirilir.
Arızalı şişeler genellikle otomatik olarak reddedilir ve bir sonraki üretim aşamasına geçmeden önce konveyörden yönlendirilir. Bu, kusurlu cam kapların, çatlamış bir şişenin komşu şişelere ve çevresindeki kartona zarar verebileceği paketleme alanına ulaşmasını önlemeye yardımcı olur.
Ancak bir inceleme makinesinin algılama kapasitesi sensörlerine, algoritmalarına ve konfigürasyonuna bağlıdır. Tanımlanan tespit parametrelerinin dışındaki bir kusur sistemden geçebilir, aşırı katı ayarlar ise gereksiz retlere yol açabilir. Bu nedenle makine muayenesi, olası her kusurun tespit edileceğinin garantisi olmaktan ziyade, kontrollü bir tarama süreci olarak anlaşılmalıdır.
Üretim hatları, farklı şişe özelliklerini karşılamak için birden fazla inceleme istasyonu kullanabilir. Bunların birleşik etkinliği hala ekipman kapasitesine, algılama hassasiyetine ve hat konfigürasyonuna bağlıdır. Sonuç olarak, benzer denetim süreçlerini kullanan iki fabrika, farklı tespit ve ret sonuçları elde edebilir.
Yakaladığı şey:Üretim hızındaki boyutsal ve yapısal kusurlar, önceden tanımlanmış makine algılama eşik değerlerine göre değerlendirilir.
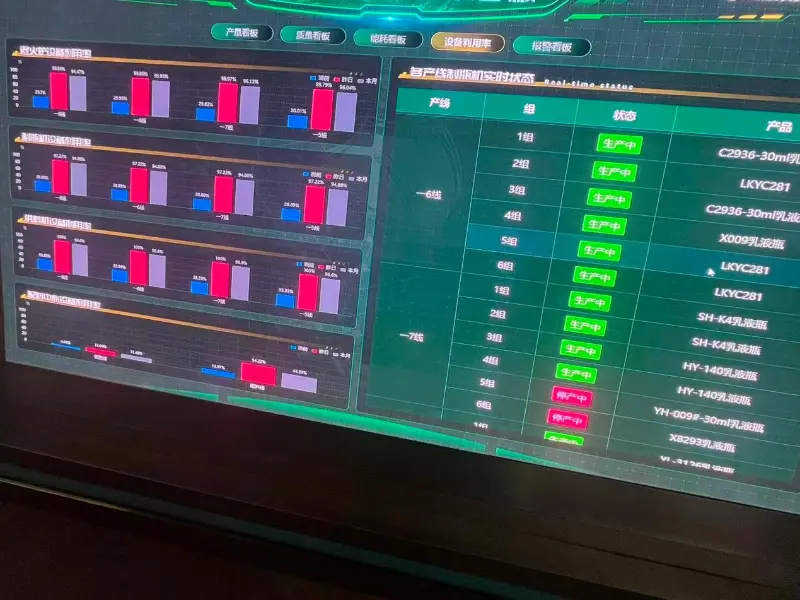
3. Işık Destekli Görsel Muayene
Bir Işık Kutusu Neyi Görünür Hale Getirir?
Bazı cam kusurlarının kontrollü aydınlatma altında tespit edilmesi daha kolay hale gelir. Şeffaf bir şişe parlak bir arka plana tutulduğunda, sıradan fabrika aydınlatması altında görülmesi zor olabilecek özellikler daha belirgin hale gelir. Bunlar arasında cam duvar içindeki kabarcıklar, taşlar ve yabancı kalıntılar, tabandan uzanan ince çatlaklar, eşit olmayan cam dağılımı ve bitmiş şişenin görünümünü etkileyebilecek yüzey dalgalanmaları yer alır.
Muayene yöntemi iyi oluşturulmuştur ancak kabul kriterlerinin amaçlanan uygulamaya göre tanımlanması gerekmektedir. Balon boyutu, miktarı, konumu, dahil edilme türü ve görünürlük eşikleri projeler arasında farklılık gösterebilir. Örneğin şeffaf bir yüzeyde farkedilebilen kusurlarcam içki şişesisprey boya, buzlanma veya gravür süslemeli bir şişede daha az belirgin olabilir.
Işık destekli incelemenin de sınırlamaları vardır. Cam duvarın derinliklerinde bulunan veya görüş açısına paralel hizalanmış kusurların tespit edilmesi zor olabilir. Bu kusurların belirli bir risk teşkil etmesi durumunda ek makine incelemesi veya tahrip edici numune testi gerekli olabilir.
Bu nedenle kabul kriterleri, gerçekçi olmayan mükemmel şeffaflık beklentisi yerine, denetim yönteminin gerçekte neyi doğrulayabildiğine dayanmalıdır. Görsel inceleme yoluyla tutarlı bir şekilde kontrol edilemeyen bir gereklilik, ürün kabulü sırasında bir anlaşmazlık kaynağı haline gelebilir.
Yakaladığı şey:Netlik, şeffaflık, iç katkılar ve yüzey kalitesi, belgelenmiş sınırlara göre kontrollü aydınlatma altında değerlendirilir.
4. Güç ve Performans Testi
Şişenin Hayatta Kalıp Kalmayacağı Doldurulduktan Sonra Ne Olur?
Görünüm cam şişe kalitesinin yalnızca bir parçasıdır. Doğru görünen ancak kapatma başlığının altında, pastörizatörün içinde veya istiflenmiş bir kutunun dibinde başarısız olan bir şişe, yine de amaçlanan uygulama için uygun değildir. Performans testleri, ürünler dolum ve dağıtım aşamalarına gelmeden önce bu risklerin değerlendirilmesine yardımcı olur.
Test sırasında, tanımlanmış bir numune belirli mekanik yüklere, iç basınçlara veya sıcaklık değişikliklerine tabi tutulur. Sonuçlar daha sonra şişe tasarımı ve kullanım amacı için oluşturulan kabul kriterleriyle karşılaştırılır.
Dört test kategorisi birçok ortak gereksinimi kapsar, ancak uygulama gerektirdiğinde ek yöntemler de dahil edilebilir.
| Test Yöntemi | Test Neyi Ölçer? |
|---|---|
| Dikey Yük veya Sıkıştırma Testi | Tanımlanan test koşulları altında şişenin aşağıya doğru ne kadar kuvvete dayanabileceği. |
| İç Basınç Testi | Özellikle basınçlı içerikleri tutması amaçlanan şişeler için iç basınca karşı direnç. |
| Termal Şok Testi | Belirtilen test koşulları altında hızlı sıcaklık değişimlerine karşı direnç. |
| Diğer Belirtilen Performans Testleri | Siparişte tanımlanan ek mekanik veya uygulamaya özel gereksinimler. |
Test yöntemlerinin seçimi şişe tasarımına, cam özelliklerine, amaçlanan uygulamaya ve geçerli kabul kriterlerine bağlıdır. Her şişe aynı test kombinasyonunu gerektirmez.
Test sonuçları, bir üretim partisindeki her şişenin otomatik olarak sertifikalandırılması yerine incelenen numunelere uygulanır. Örnek büyüklüğü ve seçimi test yönteminin önemli parçalarıdır. Geçen numune, üretim süreci ve test edilen ürünler hakkında bilgi sağlar ancak partideki her birimin ayrı ayrı test edildiğinin kanıtı olarak yorumlanmamalıdır. Bu nedenle bir test raporu numuneyi ve testin gerçekleştirildiği koşulları tanımlamalıdır.
 Mukavemet testini sertlik ölçümünden ayırmak da önemlidir. Bu yöntemler farklı ekipman kullanır ve farklı özellikleri değerlendirir. Sertlik sonucu, mekanik dayanım testinin yerine geçemez ve denetim raporları, kullanılan gerçek yöntemi belirtmelidir.
Yakaladığı şey:Uygulamaya özel test kriterlerine göre tanımlanmış numuneler üzerinde ölçülen mekanik ve termal performans sorunları.
5. Paketleme Öncesi Denetim
Karton Kapanmadan Önceki Son Bakış
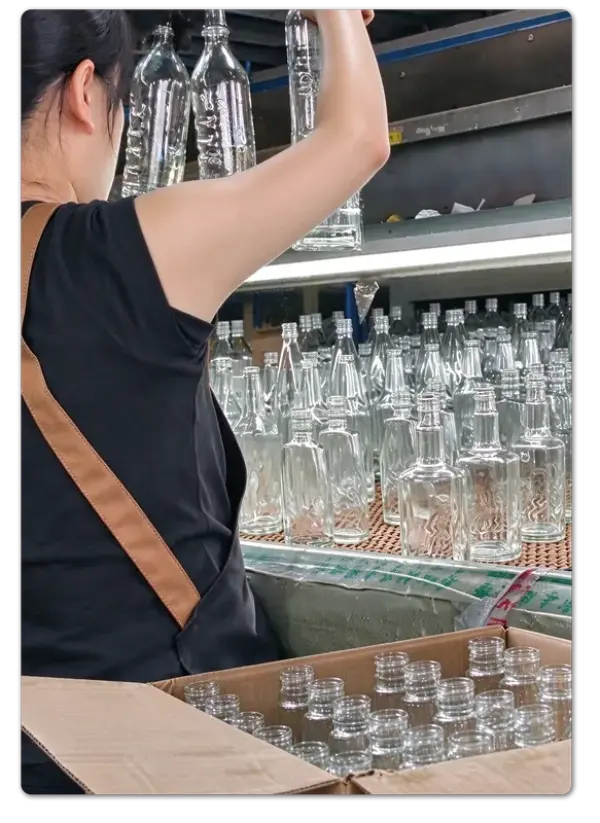
Üretim sürecinde paketleme tek yönlü bir kapıya yakındır. Şişeler sayıldıktan, düzenlendikten, korunduktan ve kartonlara kapatıldıktan sonra kusurun belirlenmesi daha karmaşık hale gelir. Kartonların yeniden açılması, miktarların mutabakatı sağlanması ve paletlerin yeniden oluşturulması gerekebilir. Paketleme öncesi muayene, uygun olmayan ürünlerin bu aşamaya gelmesini önlemeye yardımcı olur.
Denetim, görünümü, ürün özelliklerini, miktarını ve uygulanabildiği yerde yüzey dekorasyonunun kalitesini kapsar.
Dekore edilmiş cam şişeler için inceleme kontrol listesi ek öğeler içerir:
- Logo konumu ve baskı kaydı
- Üretim süreci boyunca renk tutarlılığı
- Kaplama görünümü ve kapsamı
- Yüzey dekorasyon kalitesi
- Sipariş için kararlaştırılan diğer dekorasyon özellikleri
Onaylanan tasarım ile kalite kriterlerinin eşleşmesi gerektiğinden dekorasyon, denetim sürecinin önemli bir parçasıdır. Baskı, buzlanma, sprey renklendirme ve gravür normalde ürün geliştirme sırasında belirlenir. Bir yüzey işlemi onaylanmış tasarımın bir parçası haline geldiğinde, görünümü ve uygulanabilir toleransları da kabul kriterlerine dahil edilmelidir.
Görsel olarak onaylanmış ancak yazılı toleransı olmayan bir dekorasyon referansı, son muayene sırasında anlaşmazlık kaynağı haline gelebilir. Rengin, konumun, kapsamın ve kabul edilebilir görünümün önceden belgelenmesi, denetim sürecini daha tutarlı hale getirir.
Ambalajın kendisi de kontrolün bir parçasıdır. Bölücüler, koruyucu parçalar ve karton konfigürasyonları, şişelerin taşıma sırasında harekete ve şişeden şişeye temasa karşı ne kadar iyi korunacağını belirler. Paketleme masasında muayeneden geçen bir karton, eğer iç düzenlemesi yeterli koruma sağlamıyorsa, yine de taşıma hasarına karşı savunmasız olabilir.
Yakaladığı şey:Ürünün uygunluğu, dekorasyon kalitesi, miktarı ve kartonlar kapatılmadan önce ambalajın hazır olması.
6. Sevkiyat Öncesi Denetim
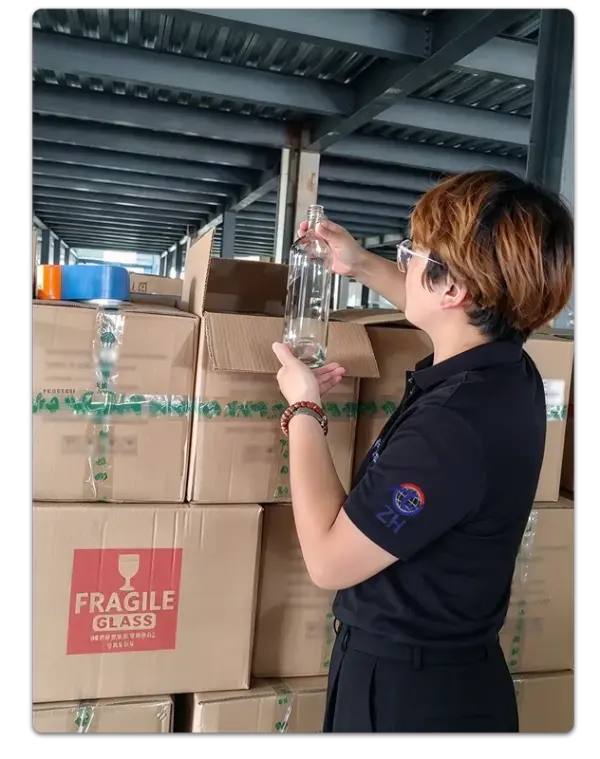 Kartonu Kontrol Etmek İçin Kartonu Yeniden Açma
Sevkiyat öncesi inceleme, daha önceki kalite kontrollerinden geçmiş ürünleri incelemek için ikinci bir fırsat sağlar. Seçilen kartonlar, kararlaştırılan numune alma planına göre açılır. İçerdeki şişeler görünüm, görünür kusurlar, ürün özellikleri ve dekorasyon kalitesi açısından yeniden kontrol edilir. Denetçiler ayrıca şişelerin uygun şekilde konumlandırıldığını ve korunduğunu doğrulamak için paketleme düzenini de inceliyor.
Ürünlerin orijinal üretim durumundan ziyade gerçek nakliye durumunda değerlendirildiği muayene aşamasıdır. Daha önceki üretim denetimleri sırasında mevcut olmayan taşıma hasarlarını, paketleme hatalarını ve yüklemeyle ilgili sorunları tespit edebilir.
Açılan kartonların sayısı sipariş gerekliliklerine, sevkiyat hacmine, ürün değerine ve kararlaştırılan numune alma planına bağlıdır. Farklı projeler farklı örnekleme seviyeleri kullanabilir. Önemli olan, muayene yöntemi ve kabul kriterleri üzerinde önceden mutabakata varılması ve tutarlı bir şekilde uygulanmasıdır; böylece sevkiyat onayı veya reddi, subjektif yargı yerine belgelenmiş gerekliliklerle desteklenebilir.
Sonuç, mallar zaten paketlendiğinde, etiketlendiğinde, istiflendiğinde ve yüklenmeyi beklerken ek bir kontrol noktasıdır.
Yakaladığı şey:Paketlenmiş ürünler ve paketleme koşulları, yükleme öncesinde kararlaştırılan numune alma planına göre yeniden kontrol edilir.
Denetim odağı:Seçilen paketlenmiş ürünlerin, karton durumunun ve koruyucu ambalajın sevkıyattan önce yeniden kontrol edilmesi.
Altı Kontrol, Tek Sistem
Dolum Hattına Ulaşan Bir Şişe Altı Tür Muayeneden Geçti
Her denetim farklı bir soruya yanıt verir. Şişe doğru görünüyor mu? Boyutları tolerans dahilinde mi? Cam optik olarak temiz mi? Amaçlanan hizmet koşullarına dayanabilir mi? Dekorasyon onaylanan tasarımla eşleşiyor mu? Ürün paketleme sırasında korundu mu?
Tek bir aşama tüm bu gereksinimleri karşılamaz ve denetim aşamaları birbirinin yerine geçemez. Bir şişe kartonun içine kapatıldığında, üretim hatalarını düzeltmeye yönelik fırsatların çoğu zaten geçmiş demektir. Bu nedenle üretim sürecinde daha önce yapılan denetimler, sevkiyat öncesi son kontroller kadar önemlidir.
Sistemin etkinliği açıkça belgelenmiş kabul kriterlerine bağlıdır. Cam denetimi, kabul edilebilir kabarcık boyutları, kalıp dikiş görünürlüğü, yüzey kusurları ve bir numunede izin verilen kusurlu şişe sayısı hakkında pratik kararları içerir. Bu gereklilikler, teslimattan sonra ilk kez tartışılmak yerine, müşteri ve tedarikçi arasında üretim başlamadan önce kararlaştırılmalıdır.
Projeye özel denetim kriterlerini belgeleyen ve onaylanmış referans numunelerini saklayan tedarikçiler, daha tutarlı kalite standartlarını koruyabilir ve ürün kabulü sırasındaki anlaşmazlıkları azaltabilir. Özelleştirilmiş içincam içki şişesiProjelerde bu ayrıntılar özellikle şişe şekli, cam berraklığı, yüzey işlemi ve dekorasyonun nihai spesifikasyonun bir parçasını oluşturduğu durumlarda önemlidir.
Bu denetim yapısı tek bir üreticiye özgü değildir. Cam ambalaj endüstrisinde kullanılan pratik bir yaklaşımı yansıtır: kusurlar üretimin farklı aşamalarında meydana gelebilir ve farklı noktalara yapılan denetimler, tek bir son denetimde gözden kaçabilecek sorunların belirlenmesine yardımcı olur.
HYT Packaging, şişe tasarımı, üretim süreci ve amaçlanan uygulamaya göre belirlenen denetim öncelikleriyle bu çok aşamalı denetim yaklaşımını takip ediyor.
Bir cam şişe tedarikçisini değerlendiren müşteriler için daha yararlı olan soru, yalnızca kaç denetimin gerçekleştirildiği değil, her denetimin açık, belgelenmiş kabul kriterlerinin olup olmadığıdır. Sınırları belirsiz altı kontrol, belirli standartlar, tanımlanmış numune alma yöntemleri ve onaylanmış referans numuneler tarafından desteklenen daha az sayıda kontrole göre daha az güvence sağlar.
Alakalı haberler
- Neden Seramik Horoz Viski Sürahi Şişesi Birinci Sınıf Alkollü İçki Paketleme için Mükemmel Seçimdir?
- 750ml Arizona Yuvarlak Cam Alkol Şişesi Neden Birinci Sınıf Alkollü İçecek Paketlemesi İçin Mükemmel Bir Seçimdir?
- Yeni Özel Votka Cam Şişesi: Kuzey Amerika Alkollü İçkiler Markası için HYT Ambalajı
- 1,75 L'lik Kulplu Cam Likör Sürahisi Neden Modern İçecek Paketlemede Akıllı Seçimdir?
- HYT Ambalaj, Düşük Karbonlu İçecek Markalarını Desteklemek İçin Yeni Hafif Çakmaktaşı Cam Alkollü İçecek Şişe Hattını Piyasaya Sürüyor
- Uzun Boyunlu Bellissima Bar Üstü Mantarlı Cam Likör Şişesi İçecek Markanızı Nasıl Yükseltebilir?
bana mesaj bırak
yeni ürünler


Haber Önerileri